 +86-15052135118


 Neem contact op

Een binnenkomende partij M8 x 30 zeskantbouten met eigenschapsklasse 8.8 arriveert met een certificaat dat voldoet aan ISO 898-1. Een vergrootglas vertoont geen klassemarkering op het hoofd. De no-go-kant van een draadringmeter draait twee volledige slagen naar binnen. Dat is het moment waarop de inspectie van bevestigingsmiddelen niet langer een papierwerk is, maar een fysieke poort wordt.
Deze handleiding is geschreven voor ontvangende inspecteurs, projectingenieurs en installatiebedrijven die bouten, schroeven en ankers moeten verifiëren voordat ze in gebruik worden genomen. Het behandelt de vijf functiegroepen die moeten worden geïnspecteerd, de tools die betrouwbare metingen opleveren, de visuele aanwijzingen die faalwijzen onthullen en een reeks die op elk perceel kan worden herhaald. De aanpak werkt voor koolstofstalen bevestigingsmiddelen, roestvrijstalen schroeven, expansieankers en cementschroeven die worden gebruikt in bouw- en lichtindustriële constructies.
Een goedlopende inspectie van bevestigingsmiddelen vereist geen metrologisch laboratorium. Het vereist gekalibreerde meters, schone monsters en regels voor wel/niet slagen die afkomstig zijn van gepubliceerde standaarden in plaats van uit het geheugen.
De vijf functiegroepen voor bevestigingsmiddelverificatie
Elke gedegen inspectie van bevestigingsmiddelen vertrekt vanuit hetzelfde uitgangspunt: een onderdeel is alleen acceptabel als er vijf kenmerkgroepen kunnen worden bevestigd.
- De materiaalidentiteit omvat de staalsoort, roestvrij staalsoort, coatingchemie en warmtebehandelingstoestand.
- De geometrie omvat lengte, diameter, spoed, kopvorm, diepte van de aandrijfuitsparing en puntvorm voor zelfborende schroeven.
- Mechanische eigenschappen omvatten hardheid, treksterkte, proefbelasting en de afwezigheid van tekenen van waterstofverbrossing in geharde bevestigingsmiddelen.
- Oppervlakteconditie omvat dekking van de coating, hechting, scheuren, roest en schade aan draadflanken.
- Traceerbaarheid omvat eigendomsklassestempels, partijnummers en fabrikantcodes die het onderdeel aan een materiaalcertificaat koppelen.
Elke groep voedt de volgende: de markering claimt de kwaliteit, de hardheid bevestigt deze, de geometrie bepaalt de pasvorm en de oppervlakteconditie voorspelt de levensduur van de coating.
De inspectie van bevestigingsmiddelen is de systematische vergelijking van meetbare fysieke kenmerken tegen een gedefinieerd acceptatiecriterium. Het is bedoeld om te voorkomen dat niet-verifieerbare onderdelen een kritische samenstelling binnendringen.
Hulpmiddelen en acceptatielimieten die verdedigbare antwoorden opleveren
Het verschil tussen een serieuze inspectie en een oppervlakkige blik is het gereedschap. Elke functiegroep heeft een primair hulpmiddel en een duidelijk storingssignaal.
| Functie | Primair hulpmiddel | Veelvoorkomend defect | Acceptatiecontrole |
| Draadspoed | Draadspoed gauge | Gemengde of gewalste spoed | Het mes zit netjes tussen de draden |
| Draadmaat | Go/No-Go-ringmeter | Gestripte of te grote draad | Go side loopt over de volledige lengte; No-Go stopt binnen twee beurten |
| Lengte en diameter | Digitale schuifmaat | Schacht buiten tolerantie | Binnen tekening of ISO 4759-1-limieten |
| Hardheid | Rockwell-tester | Zachte behuizing of broze kern | 8,8 cijfer: 22 tot 32 HRC; 10.9: 32 tot 39 HRC |
| Dikte van de coating | Magnetische coatingmeter | Dunne zink of ontbrekende laag | Elektrozink 5 tot 8 micron; thermisch verzinken 45 tot 85 micron typisch |
| Strakheid | Momentsleutel | Te weinig of te weinig koppel | Komt overeen met de installatiekoppelwaarde |
ISO 898-1 koppelt de kopmarkering aan een minimale treksterkte, verifieerbaar door hardheid of een volledige trekproef.
Minimale treksterkte van de gebruikelijke ISO 898-1-eigenschapsklassen.
Als de hardheidswaarde op een bout van 8,8 28 HRC is, is het onderdeel geslaagd. Als er 20 HRC staat, weiger dan de partij, zelfs als de kop een 8,8 heeft.
Mislukkingsmodi en de visuele aanwijzingen die deze onthullen
Storingen in bevestigingsmiddelen laten fysiek bewijs achter voordat ze downtime veroorzaken. De onderstaande aanwijzingen veranderen een inkomende cheque van een dimensionale pas in een oordeel over de levensduur.
- Losraken: er zijn sporen verschoven tussen de ring en de moer, of de torsiewaarde valt onder het gespecificeerde bereik.
- Waterstofverbrossing: zuivere breuk zonder insnoering, vaak op een verzinkte, geharde schroef binnen 24 tot 72 uur na installatie of beplating.
- Vermoeidheid: strandsporen op het breukvlak, beginnend bij een draadwortel of een oppervlakkige inkeping.
- Overbelasting: zichtbare insnoering en cup-en-conusbreuk op een nodulair stalen bout.
- Corrosie: rode roest, witte zinkcorrosie, putjes of spleetaantasting onder de kop.
- Draadstrippen: vervormde draadflanken, uitgesmeerd metaal of een moer die stopt voordat hij wordt geplaatst.
Bij een betwiste mislukking van een bevestigingsmiddel is het breukvlak het meest waardevolle bewijsmateriaal ter plaatse. Snijd een monster, bescherm het breukoppervlak en bewaar het defecte onderdeel voor laboratoriumanalyse.
Inspectieverschillen per type bevestigingsmiddel
Elke categorie bevestigingsmiddelen heeft een andere inspectieprioriteit nodig: zinklaag voor koolstofstaal, kwaliteitsidentiteit voor roestvrij staal, installatiebewijs voor ankers en snijgeometrie voor cementschroeven.
Koolstofstaal en gecoate schroeven
Koolstofstalen schroeven met de classificaties 4,8 en 8,8 domineren gipsplaat-, hout- en lichtstalen verbindingen. Inspecteer eerst de zinklaag. Dof, oneffen of afbladderend zink duidt meestal op dunne beplating of slechte voorbehandeling. Controleer bij geharde bevestigingsmiddelen boven 1000 MPa op gescheurde platen nabij de kop, een veelvoorkomend waarschuwingssignaal voor vertraagde waterstofschade. Controleer de hardheid op twee monsters uit verschillende posities in de partij.
Roestvrijstalen schroeven: SUS304 en SUS410
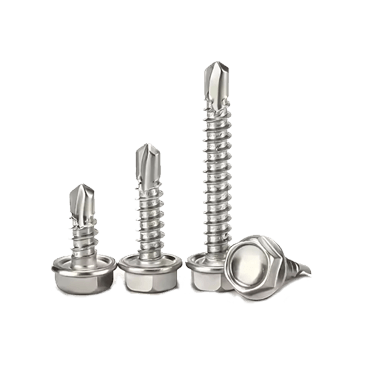
Voor roestvrijstalen schroeven is eerst een niveauverificatie vereist. Austenitische SUS304 is zwak magnetisch en zachter; martensitisch SUS410 is magnetisch en kan worden gehard voor het boren in metaal. Een magneet is een snelle sorteermethode, maar geen volledige materiaaltest. Wanneer het kwaliteitscertificaat en de magneet het niet eens zijn, wijst u de partij af en vraagt u een positief materiaalidentificatierapport aan bij de leverancier.
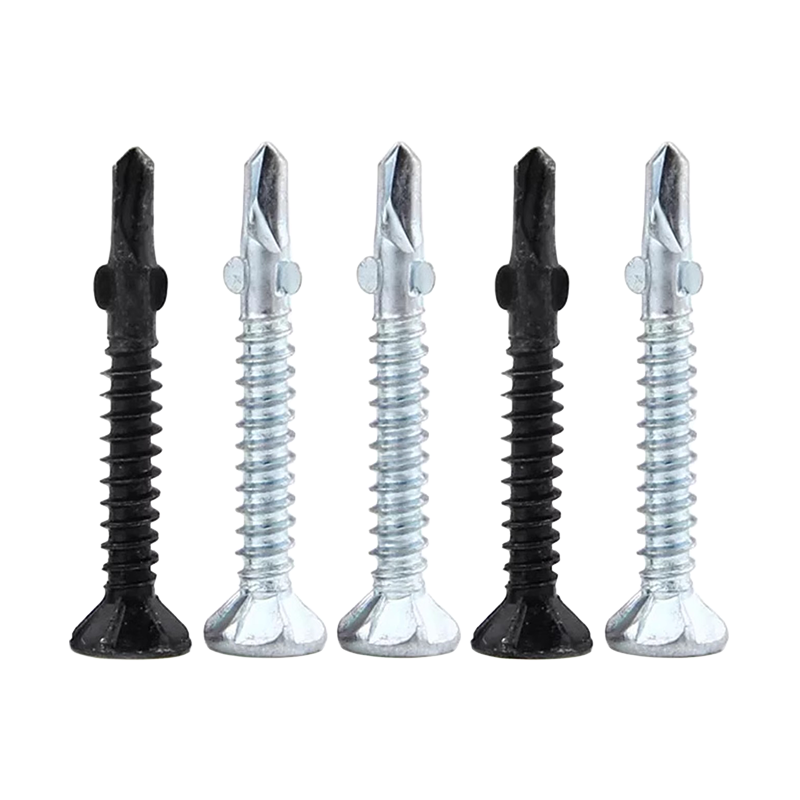
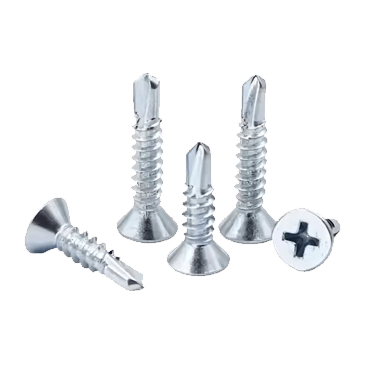
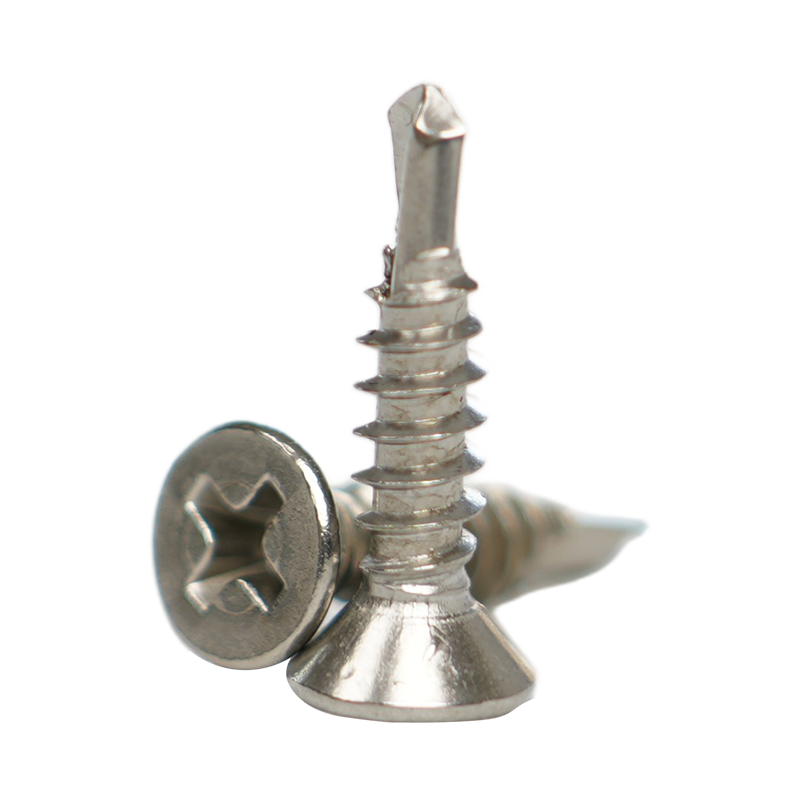 SUS410 Verzonken zelfborende schroeven met warmtebehandeling Deze geharde SUS410 zelfborende schroeven met platte kop zijn geschikt voor staalconstructies en vliesgevels. Hun magnetische martensitische kwaliteit is ideaal wanneer in de omringende tekst wordt gesproken over het verifiëren van roestvrijstalen kwaliteiten door middel van magnetisme voordat een batch wordt geaccepteerd. Bekijk Product →
Expansieankers en wigankers
Ankerinspectie moet zich richten op installatiebewijs. Controleer de boutdiameter, de match van de boor, de inbeddingsdiepte en het aanhaalmoment voordat u deze losmaakt. Weiger een wiganker met gebroken draden in de uitzettingszone, een ontbrekende sluitring of zichtbare scheuren in de huls.
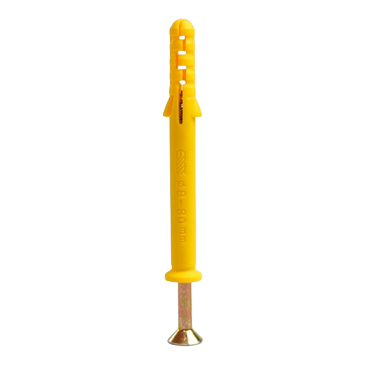
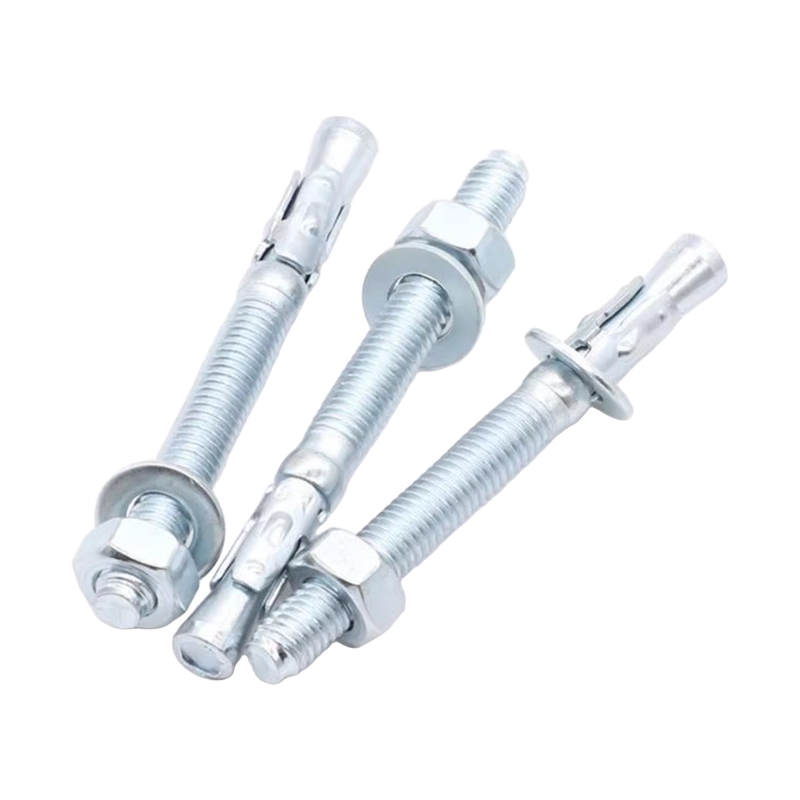 Expansiewiganker voor trillingsbestendige bevestiging Dit wiganker zet uit tegen het boorgat wanneer de moer wordt aangedraaid, waardoor het geschikt is voor autoreparatiewanden en structurele steunen. In de aangrenzende paragraaf wordt de nadruk gelegd op het controleren van de boutdiameter, inbeddingsdiepte en koppel tijdens ankerinspectie. Bekijk Product →
Cementschroeven voor beton
Cementschroeven snijden schroefdraad rechtstreeks in beton met een gehard lichaam en ontworpen snijgroeven. De meest voorkomende fouten zijn te kleine geleidegaten en gestript beton rond de schroef. Inspecteer de snijflank op spanen, bevestig de boordiameter aan de hand van de tabel van de schroeffabrikant en keur schroeven met gescheurde beplating of een versleten punt af.
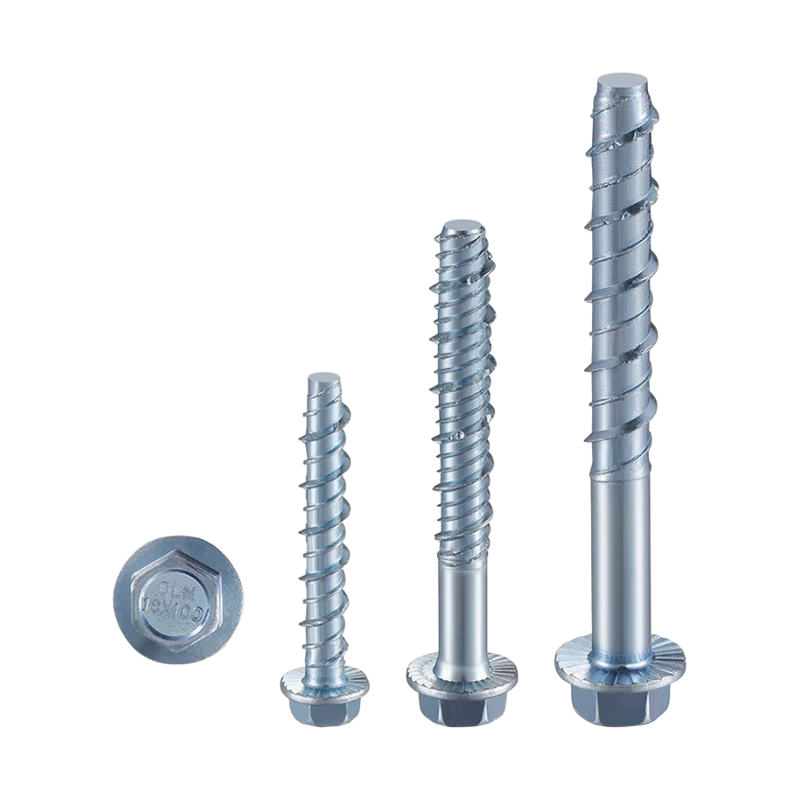 Zelfsnijdende betonschroeven voor metselwerk en beton Deze betonnen zelftappende schroeven snijden schroefdraad rechtstreeks in harde materialen, waardoor installatiestappen worden verminderd en ze geschikt zijn voor bouw- of energievoorzieningen. In de volgende paragraaf wordt de noodzaak benadrukt van een herhaalbaar inspectieprotocol voor binnenkomende partijen, dat aansluit bij de plaatsing van dit product. Bekijk Product →
Bouw een praktisch inspectieprotocol in vijf stappen
Een herhaalbaar protocol is belangrijker dan welke enkele meting dan ook. Deze volgorde werkt voor binnenkomende partijen van 500 tot 20.000 stuks.
- Definieer de monstergrootte voordat u de partij opent. Gebruik AQL 0,65 voor veiligheidskritische bevestigingsmiddelen en AQL 1,5 voor algemene onderdelen, met bemonstering volgens ISO 2859-1.
- Controleer eerst de traceerbaarheid. Bevestig het partijnummer, het materiaalcertificaat en het coatingcertificaat en haal vervolgens monsters uit meerdere dozen, niet alleen uit de bovenste laag.
- Voer visuele controles uit met een vergroting van 5x op markeringen, scheuren, corrosie en plaatfouten.
- Voer dimensionale en mechanische controles uit: schuifmaat voor lengte, ringmeters voor draadmaat, Rockwell voor hardheid, magnetische meter voor laagdikte.
- Registreer de resultaten en beslis. Weigeren van de gehele partij wegens kritieke gebreken; non-conforme onderdelen in quarantaine plaatsen en terugsturen met een duidelijk schriftelijk rapport.
Wanneer moet u een partij bevestigingsmiddelen afwijzen en retourneren?
Stel afkeurgrenzen in voordat u de doos opent, en niet na een meningsverschil met de leverancier.
- Ontbrekende of onleesbare markering van de eigendomsklasse op bouten met hoge sterkte.
- De no-go-meter gaat verder dan twee volledige slagen.
- Hardheid buiten het bereik van de eigenschapsklasse op twee of meer monsters.
- Coating van blaren, loslaten of zichtbare scheuren in het basismetaal.
- Gemengd materiaal, gemengde kopstijlen of gemengde coatings in één partij.
- Enige aanwijzing voor door waterstof veroorzaakte scheuren op geharde onderdelen.
Bevestigingsmiddelen die niet voldoen aan de visuele inspectie mogen nooit worden losgemaakt. Nabewerking vernietigt meestal de beplating of de draadflanken, en herwerkte bevestigingsmiddelen falen eerder dan nieuwe.
Vragen over inspectie van bevestigingsmiddelen Installateurs stellen deze het meest
Hoe vaak moeten bevestigingsmiddelen tijdens gebruik worden gecontroleerd?
Inspecteer veiligheidskritieke verbindingen minstens één keer per jaar en controleer elke drie maanden alles dat is blootgesteld aan trillingen of vocht buitenshuis. Voor gespannen boutverbindingen zijn controles van het opnieuw aandraaien het meest waardevol in de eerste week van gebruik, omdat er vroeg ontspanning optreedt.
Welk gereedschap is nodig voor de inkomende inspectie van bevestigingsmiddelen?
Een digitale schuifmaat, draadspoedmeter, Go/No-Go-ringmeterset, Rockwell hardheidsmeter, magnetische coatingmeter, momentsleutel en een 5x vergrootglas dekken bijna elke binnenkomende partij af. Kalibreer lengte- en koppelgereedschappen eenmaal per jaar volgens traceerbare normen.
Kunnen bouten na inspectie opnieuw worden gebruikt?
Gebruik geen bouten die corrosie, beschadiging van de schroefdraad of enige plastische vervorming vertonen. Bouten met een hoge sterkte boven 10,9 mogen helemaal niet worden hergebruikt, tenzij de vermoeiingsbelasting zeer laag is en de draadconditie wordt bevestigd met een No-Go-meter.
Is een magneet voldoende om roestvrijstalen bevestigingsmiddelen te inspecteren?
Een magneet is een snelle sorteertest, geen volledige materiaaltest. In de meeste gevallen kan het austenitisch SUS304 van martensitisch SUS410 scheiden, maar binnen dezelfde kwaliteit kan het geen verkeerde chemie detecteren. Gebruik een positieve materiaalidentificatiespectrometer als de veiligheid afhangt van de kwaliteit.